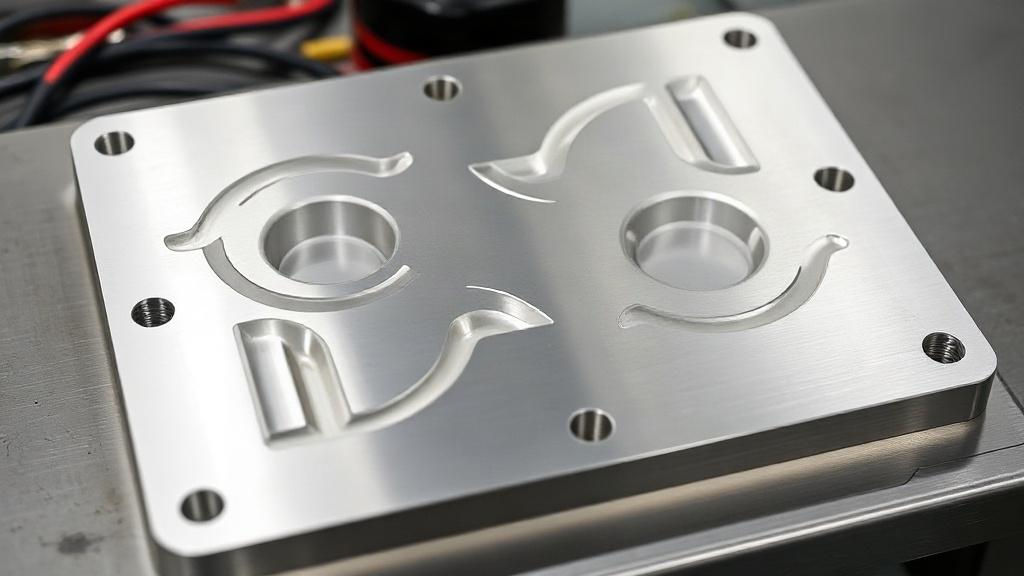
Когда речь заходит о выпуске пластмассовых изделий, обычно на виду оказывается готовая деталь: корпус, крышка, техничная вставка, упаковочный элемент. Но за этой простой вещью стоит цепочка решений, где важны точность, материал, конструкция формы и даже то, как будет вестись последующая обработка. Если на одном участке ошибиться, это сразу видно на конечном изделии.
Три направления здесь особенно часто встречаются рядом: вырубочная плита, литье пластика производство и пресс-форма для термопластавтомата. Они относятся к разным операциям, но в реальной практике часто работают как части одного технологического маршрута. Именно поэтому имеет смысл рассмотреть их вместе, без лишней теории, но с понятной логикой.
Что делает вырубочная плита и почему без нее не обойтись
Вырубочная плита нужна там, где материал режут по форме с высокой повторяемостью. Ее используют в штампах, где важно получить одинаковые заготовки из листа, пленки, картона, резины или другого материала, который поддается механической вырубке. От качества плиты зависит не только точность контура, но и срок службы всей оснастки.
На практике такая плита работает в связке с пуансоном и направляющими элементами. Если геометрия нарушена хотя бы на долю миллиметра, кромка выходит неровной, а усилие распределяется неравномерно. В цехе это сразу заметно: инструмент начинает работать тяжелее, а брак растет без видимой причины.
Материал плиты выбирают исходя из нагрузки, толщины заготовки и числа циклов. Для одних задач хватает стали с обычной термообработкой, для других нужна более стойкая инструментальная сталь. Экономить на этом компоненте опасно, потому что замена изношенной плиты почти всегда дороже, чем грамотный подбор с самого начала.
Где вырубка соседствует с литьем
Хотя вырубка и литье кажутся разными мирами, они часто встречаются на одном производстве. Сначала изделие получают методом литья под давлением, а потом обрезают литники, вырубают технологические окна или формируют плоские элементы упаковки. В таких схемах особенно важна согласованность всех операций.
Я не раз видел, как небольшая погрешность на этапе вырубки сводила на нет аккуратную работу пресс-формы. Деталь была отлита чисто, поверхность выглядела хорошо, но из-за неверно рассчитанного контура после вырубки появлялся перекос. Внешне проблема казалась пустяковой, а на сборке это превращалось в отказ партии.
Литье пластика как производство, где решает дисциплина процесса
Литье пластика производство строит вокруг одной цели: получить деталь с нужной формой, прочностью и размерами за минимальное число операций. Для этого используют термопластавтоматы, которые расплавляют гранулы полимера и под давлением подают материал в полость формы. Затем изделие остывает и извлекается.
Здесь почти все зависит от режима. Температура расплава, давление впрыска, время выдержки, скорость заполнения, охлаждение, усилие смыкания формы — каждое из этих значений влияет на результат. Слишком быстрый впрыск дает следы перегрева и внутренние напряжения, слишком медленный может оставить непроливы и слабые участки.
Чтобы понимать, насколько процесс чувствителен к настройкам, достаточно посмотреть на простую деталь с ребрами жесткости и тонкими стенками. На чертеже она выглядит обычной, но в производстве требует точной проработки каналов охлаждения, места впрыска и толщины стенок. Если хотя бы один из этих параметров просчитан неточно, изделие коробится или плохо выходит из формы.
Из чего складывается стабильный выпуск
Стабильное производство не держится на удаче. Нужны понятный чертеж, правильный материал, нормальная пресс-форма, настроенный термопластавтомат и контроль качества на каждом этапе. Когда все это соединено, выпуск идет ровно, а отклонения быстро замечаются еще до накопления брака.
На предприятиях обычно отдельно отслеживают сырье, цикл литья, массу изделия, состояние охлаждения и износ формующей оснастки. Это не бюрократия, а способ заранее увидеть проблему. Пластик не любит приблизительных решений: мелкая ошибка в параметрах нередко дает массовый дефект, который потом трудно объяснить одним фактором.
Этап | Что контролируют | Что может пойти не так |
Подготовка сырья | Влажность, чистоту, однородность гранул | Пузыри, пятна, нестабильный поток |
Литье | Температуру, давление, скорость впрыска | Непроливы, утяжины, внутренние напряжения |
Охлаждение | Время, равномерность отвода тепла | Коробление, деформация, усадка |
Извлечение | Силу выталкивания, состояние поверхности | Царапины, следы выталкивателей, повреждение кромок |
Пресс-форма для термопластавтомата: сердце всей линии
Пресс-форма для термопластавтомата определяет, какой будет деталь еще до запуска производства. От ее конструкции зависит форма, внешний вид, точность размеров, удобство съема и даже себестоимость серии. Хорошая форма не привлекает к себе внимания, потому что работает ровно и предсказуемо.
В конструкции пресс-формы нет мелочей. Разделительная плоскость, литниковая система, охлаждающие каналы, выталкиватели, замки, направляющие, вентиляция полости — все должно быть увязано в один механизм. Если форма сделана без учета реального поведения материала, на бумаге она может выглядеть идеально, но на станке начнутся сюрпризы.
Особенно заметна роль правильного охлаждения. Пластик остывает неравномерно, и если каналы расположены неудачно, деталь поведет уже после извлечения. На сложных корпусных изделиях это видно сразу: одна стенка уходит, другая садится, а сборка перестает совпадать с посадочными местами.
Какие узлы в форме чаще всего требуют внимания
В первую очередь смотрят на литниковую систему. Она должна подавать расплав без лишних потерь и без резких перепадов давления. Следом идет вентиляция: даже небольшой воздушный карман способен испортить заполнение тонкой зоны.
Не менее важны выталкиватели. Если они расположены неудачно, на изделии останутся следы или деформация. Визуально это мелочь, но для товарной детали или точной технической сборки такие дефекты уже неприемлемы. Именно поэтому перед серийным запуском форму обычно тщательно обкатывают и проверяют на реальном материале.
Как связаны оснастка, литье и последующая обработка
На чистом производстве редко существует одна операция в отрыве от другой. Деталь сначала формуется, потом, если нужно, подрезается, очищается от облоя, калибруется или собирается с другими элементами. Здесь вырубочная оснастка может дополнять литьевую, а не заменять ее.
Такой подход особенно полезен, когда изделие имеет комбинированную геометрию. Пластик дает объемную часть, а вырубка помогает точно довести плоский участок, отверстие или контур. Это позволяет получать аккуратный результат без избыточного усложнения самой пресс-формы.
В реальной работе производитель всегда ищет баланс между стоимостью инструмента и удобством серии. Иногда выгоднее сделать чуть более простую форму и добавить точную вырубку на следующем этапе. В других случаях разумнее вложиться в более сложную пресс-форму, чтобы сократить ручные операции и ускорить выпуск.
На что обращают внимание при заказе инструмента
Если смотреть на задачу практично, то любой инструмент оценивают не по красивому чертежу, а по тому, как он поведет себя в серии. Важны ресурс, ремонтопригодность, точность, возможность замены изнашиваемых узлов и стабильность результата. Это особенно заметно, когда партия большая и каждая остановка линии стоит денег.
Перед запуском обычно проверяют несколько вещей. Ниже перечислю то, что чаще всего действительно влияет на итог, а не просто выглядит важным в документах:
- соответствие материала детали условиям эксплуатации;
- точность посадок и допусков;
- удобство обслуживания пресс-формы;
- стойкость режущих кромок и рабочих поверхностей;
- возможность повторной настройки без полной переделки оснастки.
Я однажды видел, как из-за слишком сложной конструкции ремонт одной детали формы растянулся на несколько дней. Внешне изделие было обычным, но доступ к одному из каналов оказался крайне неудобным. После этого на предприятии стали проще смотреть на идею «сделать хитрее», если это не дает реальной выгоды в серии.
Почему точность важнее впечатляющего чертежа
В инструментах для пластика и вырубки красивый проект еще не означает хорошее производство. Работает то, что собрано без лишней сложности, рассчитано под конкретный материал и используется пресс форма для термопластавтомата. Иногда даже небольшое упрощение конструкции дает больше пользы, чем эффектное, но капризное решение.
Поэтому грамотная связка между вырубочной плитой, литьевым производством и пресс-формой строится не вокруг эффектных слов, а вокруг точного расчета и аккуратного исполнения. Когда каждый элемент сделан под свою задачу, детали выходят стабильными, а линия не превращается в постоянный поиск причин брака.
Именно в этом и состоит сильная сторона продуманного производства: оно не требует лишних объяснений. Материал приходит вовремя, форма закрывается без проблем, вырубка дает чистый контур, а готовое изделие спокойно уходит в сборку или к заказчику. В такой схеме все сложное остается за кадром, а на выходе видна только аккуратная деталь, которой можно доверять.